
做有机肥生产的朋友都知道,成粒率是造粒环节的核心指标。成粒率低,意味着大量物料返回重新造粒,不仅浪费电耗和人工,还直接影响产量。普通造粒设备成粒率一般在70%—80%,而双模造粒机能稳定做到95%以上。这15%的差距背后,靠的不是运气,而是4个关键的结构设计。
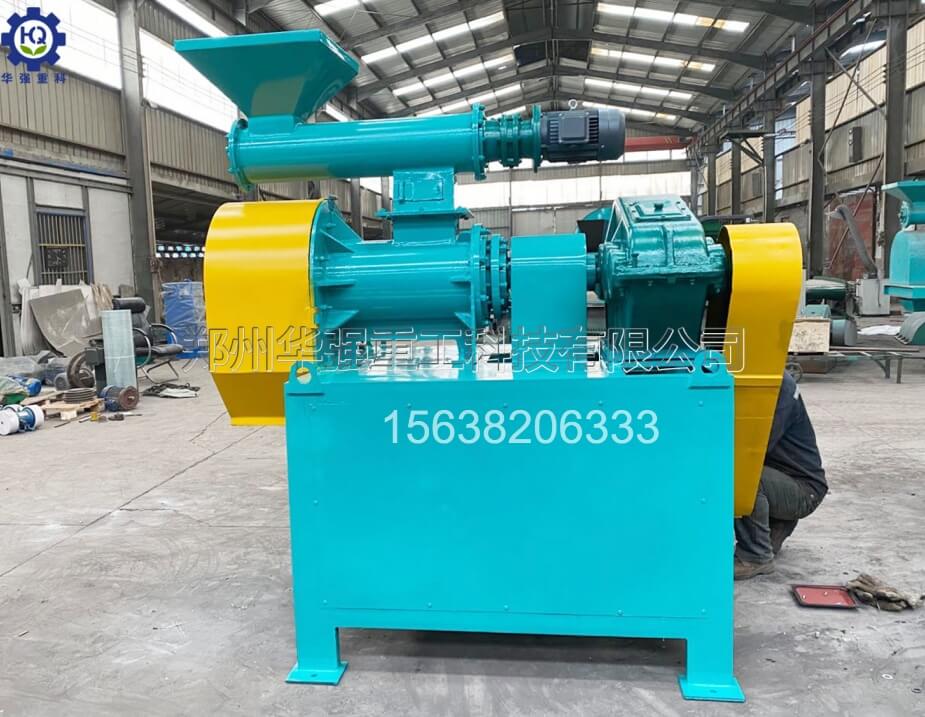
双模造粒机显眼的特点,就是它采用了上下(或左右)对称的双模具设计。传统单模造粒机只有一个成型面,物料挤压路径长、压力衰减快;而双模造粒机的两个模具相向旋转,物料从中间进入后瞬间受到双向挤压。
这个设计的巧妙之处在于:同样的进料量,物料被分配到两个成型面上,每个模具的负担减半,单位面积的压力反而更集中。物料中的粉体在高压下紧密咬合,颗粒密度大、强度高,碎粒和粉末大幅减少。
模具是双模造粒机的"心脏",成粒率高低一半取决于它。优质的双模造粒机模具通常采用65锰钢或合金钢材质,经高温淬火处理,硬度高、耐磨性强,模具寿命可达800—1000小时。
模具的开孔设计也大有讲究:孔径大小直接决定颗粒直径,常见规格有3毫米、4毫米、5毫米;开孔率(孔的数量和排布密度)则决定产量和成粒率,开孔太少,物料走不完就漏下来,成粒率低;开孔太多,模具强度下降容易开裂。好的模具设计会采用"错位密排"开孔,在保证强度的前提下把开孔率做到**,让每一份物料都有孔可入、有孔可出。
很多造粒机成粒率低,不是模具不好,而是喂料不均。物料靠重力自由下落,时多时少,辊隙压力忽高忽低,出来的颗粒大小不一,碎粒特别多。
双模造粒机配备了螺旋强制喂料装置,通过变频电机控制喂料速度,把物料匀速、足量地压入双辊之间。喂料速度和辊轮转速精准匹配,确保辊隙内始终充满物料,既不空转浪费压力,也不因过量堵塞。特别是对于比重轻、流动性差的有机肥原料(如发酵后的鸡粪、牛粪),强制喂料装置的作用更加明显,这是成粒率能从80%提升到95%的关键一步。
不同原料的特性千差万别:有的黏性大,有的纤维多,有的含水率波动大。如果用同一套压力参数"硬压",成粒率必然大打折扣。
高端双模造粒机配备了液压或机械式间隙调节系统,可以根据物料特性实时调整双辊之间的间隙和压力。压黏性物料时,间隙调小、压力加大,颗粒压得紧实;压松散物料时,间隙调大、压力适中,保证出料顺畅。配合变频调速,操作工可以根据出料状态随时微调,几秒钟就能找到合适参数组合。这种"随机应变"的能力,让双模造粒机面对复杂原料时依然能保持95%以上的成粒率。
双模造粒机成粒率高的秘密,可以归纳为一句话:双模结构保产量,合金模具保成型,强制喂料保稳定,压力调节保适应。四个结构设计环环相扣,缺一不可。


 156-3820-6333

 点击咨询
